
全国咨询热线
全国咨询热线
发热丝加工:工艺细节决定电热产品品质
发热丝加工是电热元件制造过程中最核心的环节之一,它直接决定了电炉丝、电阻带、电热丝等最终产品的性能表现与使用寿命。许多采购方在选型时只关注材料牌号和规格参数,却往往忽视了加工工艺对产品的影响。事实上,同样的合金材料,经过不同水平的加工处理,其使用寿命可能相差数倍之多。本文将从发热丝加工的关键工艺入手,结合实际案例,深入剖析这一领域的专业知识,并介绍泰兴市康溙尔电工合金有限公司在发热丝加工方面的技术积累与服务优势。
发热丝加工的第一步是原材料的质量把控。优质的电热合金材料需要具备稳定的电阻率、良好的抗氧化性和足够的抗蠕变强度。目前市场上常见的电热合金材料包括铁铬铝合金和镍铬合金两大类。铁铬铝合金具有电阻率高、价格相对低廉、抗氧化性能好等优点,但高温强度偏低,加工时容易脆断;镍铬合金则塑性好、韧性强,适合复杂形状的加工,但成本相对较高。作为一家深耕电工合金行业多年的企业,康溙尔在原材料选择上始终坚持严格标准,每一批进厂材料都要经过化学成分分析和电阻率检测,从源头上杜绝以次充好的现象。
拉丝环节是发热丝加工中技术含量较高的工序。将粗规格的合金棒材逐级拉拔至目标直径,需要精确控制每道次的减面率。减面率过大,材料内部应力集中,容易产生微裂纹;减面率过小,则生产效率低下且材料表面硬化不充分。经验丰富的技术人员会根据材料牌号和目标规格,制定合理的拉拔工艺路线,并在拉拔过程中配合适当的中间退火处理,恢复材料的塑性和延展性。康溙尔拥有多台精密拉丝设备,可加工0.1毫米至10毫米之间多种规格的电热丝,线径公差控制在较小范围内,确保批量产品电阻值的一致性。这一点对于需要多支发热元件并联使用的客户尤为重要——电阻值不统一会导致各支路功率分配不均,局部过热的元件会提前失效,进而拖累整套设备的运行。
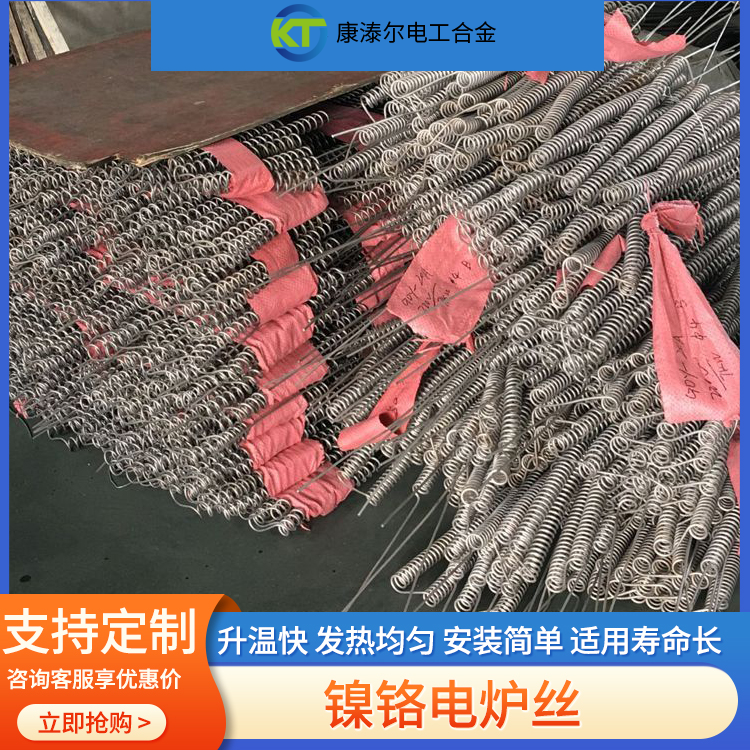
绕制成型是发热丝加工中最能体现工艺水平的环节。电炉丝通常需要将直线状的电热丝缠绕成螺旋状,螺旋的节距、圈径、密度都会影响最终的散热效果和功率密度。节距过密,相邻匝圈之间的热量积聚难以散出,局部温度超标,加速氧化剥落;节距过疏,单位长度内的发热量不足,无法满足设计功率要求。康溙尔的技术团队在绕制过程中,会根据客户的额定电压、功率、工作温度等参数,通过计算确定最佳的螺距系数,并在试制阶段进行空载通电测试,验证实际功率与设计值的偏差是否在允许范围内。对于形状特殊的非标产品,比如盘式发热体、异形辐射管内的发热芯,公司还配备 customized 绕制工装,能够满足各种定制化需求。
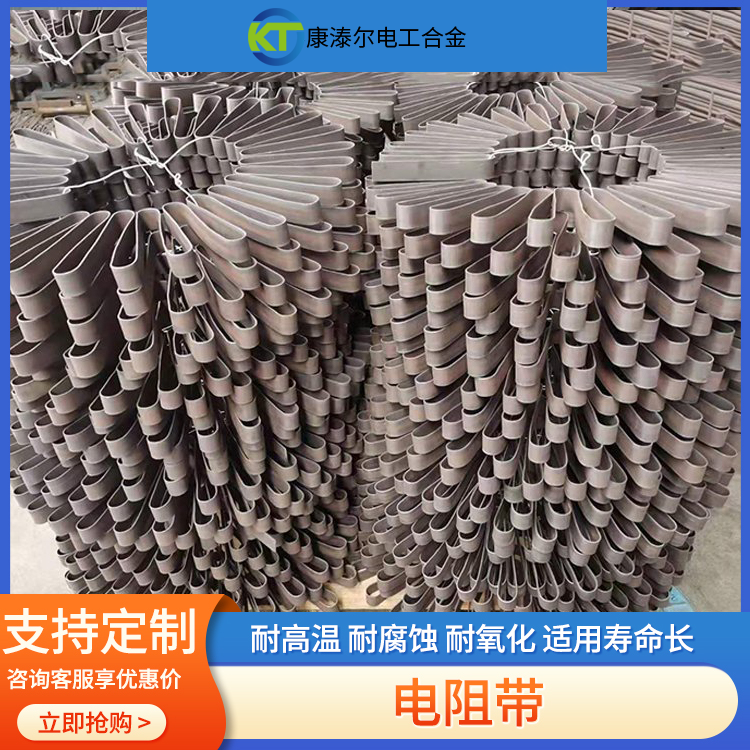
电阻带的加工同样有其独特的技术要点。电阻带多用于工业电阻炉的炉顶、炉墙等大面积发热部位,加工时需要进行折弯、压延、波形成型等处理。折弯角度的控制直接关系到电阻带在炉内挂钩上的贴合度和受力状态,角度偏差过大,安装后电阻带内部会产生附加应力,高温下应力集中处率先氧化起皮,成为整条电阻带的薄弱点。此外,电阻带的表面处理也不容忽视。部分高端应用场景中,会在电阻带表面预先形成一层致密的氧化膜,这层氧化膜能有效延缓高温服役过程中的进一步氧化,延长使用寿命。康溙尔在电阻带加工中引入了预氧化处理工艺,使产品出厂时就具备了良好的抗氧化基础。
焊接是发热丝加工中连接引出棒与发热体的关键工序。焊接质量差是发热元件早期断裂的常见原因之一。焊接处如果存在气孔、夹渣或热影响区过宽,该区域的电阻率和机械强度都会发生变化,通电后焊接点温度异常升高,很快烧断。康溙尔采用氩弧焊接工艺,焊接部位经过打磨修整和电阻复测,确保焊点电阻与本体电阻接近,避免局部过热。同时,引出棒的截面尺寸会适当加大,降低引出段的电流密度,使引出部位的工作温度明显低于发热段,这是延长元件寿命的经典设计思路。
这里分享一个实际案例。江苏某工业电炉制造企业,此前使用的发热元件频繁出现螺旋圈局部塌陷和早期断裂的问题,平均使用寿命只有三个月左右,客户投诉不断。该企业后来找到康溙尔寻求解决方案。技术团队现场了解情况后发现,问题出在原供应商加工的炉丝节距不均、局部匝距过小,而且焊接点电阻偏高。康溙尔为其重新设计了绕制参数,将节距系数调整至合理区间,并优化了焊接工艺和引出棒结构。更换康溙尔产品后,该电炉的发热元件使用寿命延长至十个月以上,故障率大幅下降,客户也因此建立了长期稳定的合作关系。这个案例充分说明,发热丝加工中的细节处理,往往是决定产品成败的关键因素。
辐射管是发热丝加工的另一种集成化应用形式。辐射管将发热丝或发热带封装在金属或陶瓷管体内,通过辐射方式向炉膛传热,广泛应用于连续退火线、镀锌线等大型工业装备。辐射管内发热元件的加工要求比开放式炉丝更高,因为它在密闭环境中工作,散热条件受限,一旦局部过热很难通过肉眼及时发现。康溙尔生产的辐射管产品,内部发热元件经过精确的功率密度设计,配合合理的支撑绝缘结构,确保发热体在管内位置稳定、温度分布均匀,产品投入使用后运行平稳,深受工业炉配套客户的认可。
选择发热丝加工供应商时,客户最看重的无非是产品品质、交付能力和售后服务三个方面。泰兴市康溙尔电工合金有限公司位于江苏省泰兴市,地理位置优越,紧靠长三角制造业集群,物流配送便捷。作为源头厂家,康溙尔具备从原材料采购、拉丝、退火、绕制、焊接一直到成品检测的完整生产能力,没有中间环节加价,同等品质下价格更具竞争力。公司常年备有常用规格的现货库存,标准品可实现快速发货,非标定制产品也能依托自有加工能力在较短时间内完成交付。在售后方面,康溙尔提供选型咨询、参数计算、安装指导等技术服务,客户在使用过程中遇到任何问题,都可以直接联系厂家的技术人员获得支持,响应速度快,解决问题的效率高。
康溙尔的产品特点可以概括为“稳定、耐用、精准”。稳定,指的是批次产品电阻值和规格尺寸的高度一致性;耐用,指的是通过材料优选和工艺优化实现的超长使用寿命;精准,指的是根据客户工况量身定制的功率匹配能力。无论是常规规格的电炉丝、电热丝,还是特殊工况下的电阻带、辐射管,康溙尔都能提供针对性的解决方案。如果您正在为发热元件的频繁失效而烦恼,或者需要寻找一家技术过硬、服务可靠的发热丝加工合作伙伴,欢迎联系泰兴市康溙尔电工合金有限公司,我们将免费为您提供选型建议和报价方案。
发热丝加工常见问题解答(FAQ)
问:发热丝加工时最容易出现哪些质量问题?
答:常见问题包括线径不均匀导致电阻值偏差、绕制节距不当引起局部过热、焊接点电阻偏高造成早期烧断、退火不充分使材料脆性大易断裂等。这些问题单从外观很难判断,需要通过电阻测试、通电试运行等手段加以验证。康溙尔对每批产品都进行出厂前的电阻检测,确保参数符合设计要求。
问:铁铬铝发热丝和镍铬发热丝加工时有什么区别?
答:铁铬铝合金高温下晶粒长大快,塑性下降明显,加工过程中需要更频繁的中间退火,绕制时对弯曲半径要求更严格;镍铬合金塑韧性较好,可承受更小的弯曲半径和更复杂的成型加工。康溙尔针对两类材料分别制定了专门的加工工艺规程,保证不同材质的产品都能达到最佳品质。
问:定制非标发热丝需要提供哪些参数?
答:一般需要提供额定电压、额定功率、工作温度、安装空间尺寸、炉内介质环境等信息。参数越完整,设计越精准。如果客户不确定具体参数,康溙尔的技术人员可以根据设备的用途和炉膛结构协助测算,提供推荐方案。
问:发热丝使用寿命短,一定是材料问题吗?
答:不一定。材料质量只是原因之一,加工工艺同样重要。节距设计不合理、焊接缺陷、局部应力集中、安装方式不当等都可能导致寿命缩短。建议遇到此类问题的客户进行系统性排查,康溙尔可以协助分析失效原因,并提供改进方案。
问:康溙尔的最小起订量和交货周期是怎样的?
答:作为源头厂家,康溙尔支持小批量定制,常规规格备有现货,下单后可快速发货;非标产品视复杂程度一般在数天内完成加工交付。具体起订量和交期可根据实际需求与销售团队
立即获取电热合金定制方案
康溙尔

微信二维码
微信号:15052393666版权所有 © 2020-2026 泰兴市康溙尔电工合金有限公司 备案号:苏ICP备16067611号-1