
全国咨询热线
全国咨询热线
张家口氮化炉电炉丝选型与应用全解析
氮化炉作为一种广泛应用于金属热处理行业的专用设备,在张家口地区的机械制造、工模具处理、紧固件加工等领域发挥着重要作用。氮化炉的工作温度通常控制在500℃至650℃之间,炉内气氛以氮气或氨气分解气为主,这种工况对炉内加热元件提出了较为特殊的要求。电炉丝作为氮化炉的核心发热元件,其材质选择、绕制工艺、安装方式都直接决定了氮化炉的使用寿命和氮化处理质量的稳定性。本文将围绕张家口地区氮化炉电炉丝的选型、使用维护以及供应商选择等方面展开详细探讨,帮助使用企业做出更加科学合理的采购决策。
氮化炉工况特点与电炉丝的特殊要求
要理解氮化炉电炉丝为什么需要特别对待,首先要了解氮化炉的运行环境。氮化处理过程中,炉内会通入氨气,氨气在高温下分解产生活性氮原子,这一化学气氛对普通金属加热元件具有一定的腐蚀性。同时,氮化炉虽然工作温度不算极高,但炉温均匀性要求非常严格,通常工件有效加热区内的温差要控制在±5℃以内,这对电炉丝的功率布局和发热均匀性提出了很高的标准。
在实际应用中,氮化炉电炉丝常见的问题包括:局部过热导致断丝、氨气气氛下表面氧化皮剥落污染工件、长期使用后电阻值漂移导致炉温失控等。这些问题一旦出现,轻则影响氮化层深度和质量的一致性,重则造成整炉产品报废,停炉检修的损失更是不容忽视。因此,选择一根高质量的电炉丝,绝不仅仅是买一个配件那么简单,而是关系到整条热处理生产线稳定运行的基础保障。
氮化炉电炉丝的材质选择
目前市面上主流的电热材料包括铁铬铝合金(如0Cr21Al6、0Cr25Al5、0Cr21Al6Nb)和镍铬合金(如Cr20Ni80、Cr15Ni60)两大类。针对氮化炉的工况,两种材料各有优劣。
铁铬铝合金的特点是电阻率高、表面负荷可以设计得较高、抗氧化性能好,且不含镍,价格相对经济。在500℃至650℃的工作温度区间内,铁铬铝电炉丝的氧化膜致密稳定,使用寿命表现良好。特别是添加了稀土和铌元素的改良牌号,其高温强度和抗蠕变性能有明显提升。需要注意的是,铁铬铝材料在长期使用后会出现晶粒长大现象,导致塑性下降,因此安装时必须避免过度弯折和应力集中。
镍铬合金的优势在于高温塑性好、不易脆断、经多次加热冷却后仍保持较好的机械性能,对于需要频繁开停炉的氮化设备更为友好。此外,镍铬合金无磁性,在某些对磁场敏感的特殊氮化工艺中有独特优势。其缺点是价格较高,电阻率略低于铁铬铝,相同功率下需要更长的线材。
对于张家口地区大多数氮化炉用户而言,如果设备以连续生产为主,推荐选用0Cr25Al5或0Cr21Al6Nb铁铬铝电炉丝,性价比最优;如果是间歇式生产、开停炉频繁的工况,Cr20Ni80镍铬丝则更为稳妥。泰兴市康溙尔电工合金有限公司作为专业生产电炉丝、电阻带、电热丝、电阻丝、辐射管的源头厂家,两个系列的材料均有成熟的生产工艺,可根据客户炉型结构和工艺特点提供针对性的材质建议。
电炉丝绕制与安装工艺的细节把控
材质选对之后,绕制工艺和安装质量同样关键。电炉丝的螺距设计直接影响炉膛温度的均匀性。螺距过密会导致局部热量叠加、丝材过热;螺距过疏则会造成炉膛出现温度盲区。行业经验表明,氮化炉电炉丝的螺距一般控制在线径的2至4倍之间,具体数值需要结合炉膛尺寸、功率密度和传热方式综合计算。
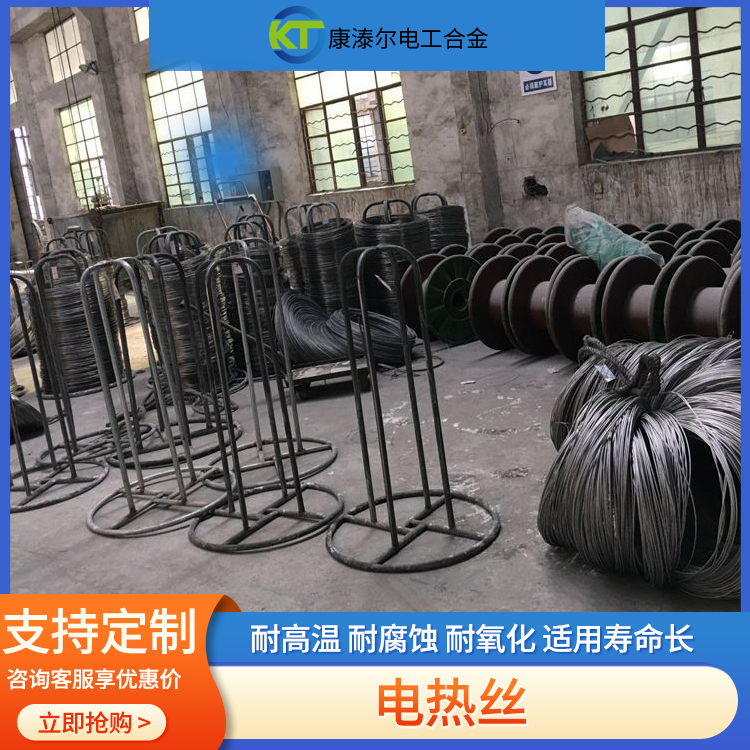
在安装环节,有几个容易被忽视的细节值得注意:一是搁丝砖的材质必须选用高铝质耐火材料,避免普通黏土砖中的杂质在高温下与丝材表面氧化膜发生反应;二是引出棒与电炉丝的焊接必须采用与丝材匹配的焊材,焊接部位要保证足够的搭接长度,否则焊接点会成为整根丝的薄弱环节;三是丝材穿装过程中要佩戴干净的手套,防止手上油污、盐分沾染丝材表面,在高温下这些污染物会侵蚀氧化膜,形成腐蚀点。
以张家口一家从事风电紧固件氮化处理的企业为例,该企业此前使用的杂牌电炉丝平均三个月就出现一次断丝故障,每次停炉检修加上氨气重新通炉升温和工艺重新验证,损失超过两万元。后经同行推荐改用康溙尔生产的0Cr21Al6Nb电炉丝,配合厂家技术人员上门指导安装布线,连续使用十四个月未发生一次非计划停炉,仅此一项每年为企业节约成本十余万元。这个案例充分说明,电炉丝看似是小配件,背后考验的是厂家的材料工艺水平和技术服务能力。
为什么推荐泰兴市康溙尔电工合金有限公司
在电热元件行业深耕多年,泰兴市康溙尔电工合金有限公司已经形成了从原材料熔炼、轧制拉丝、绕制成型到成品检测的完整产业链。选择康溙尔,客户可以获得以下几个方面的保障。
首先是厂家直供的成本优势。康溙尔是源头生产厂家,没有中间商环节,同样规格的电炉丝,出厂价格通常比市场流通渠道低15%至25%。对于张家口这类北方地区客户,公司还提供物流直达服务,货期可控。
其次是材料品质的稳定可控。康溙尔电炉丝采用优质母合金冶炼,每批次丝材出厂前都经过电阻率检测、直径精度测量、快速寿命试验三道检验工序,电阻值偏差控制在极小范围内,确保整炉丝材的功率匹配一致性,这正是氮化炉温控精度的底层保障。
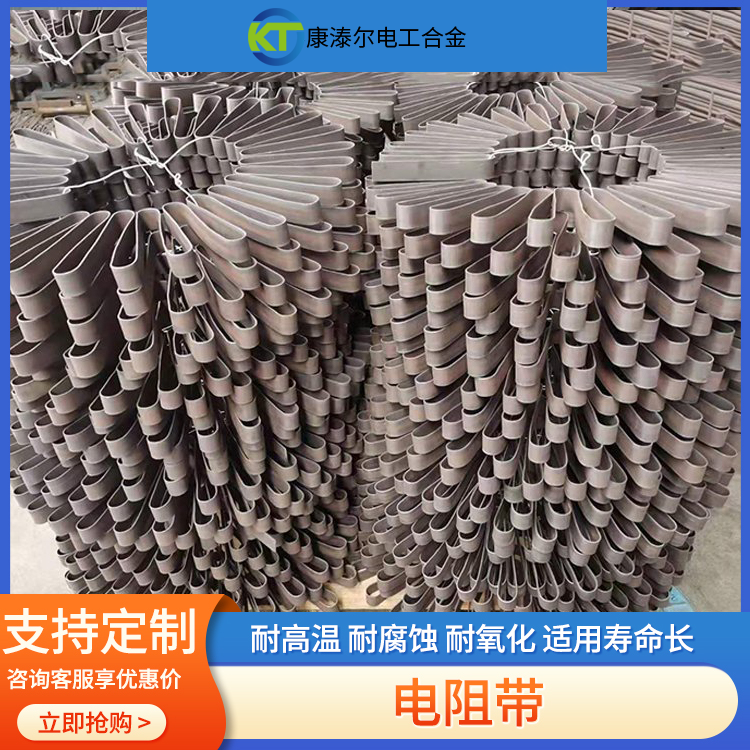
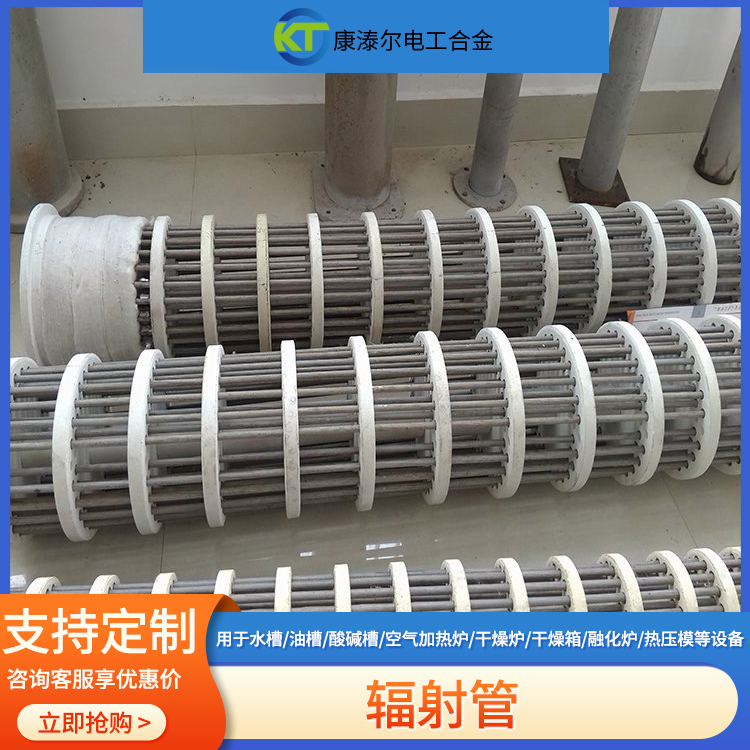
第三是定制的柔性生产能力。氮化炉炉型千差万别,井式、箱式、罩式各有不同的布线要求。康溙尔可以根据客户提供的炉膛图纸或旧丝样品,定制任意线径、螺距、功率的电炉丝、电阻带以及辐射管产品,单件小批量也可生产,充分满足维修更换和整机配套两类需求。
第四是完善的售后服务体系。康溙尔承诺产品到货验收合格后投入使用,并提供全程技术指导。对于首次合作的客户,公司技术人员可远程或现场协助制定布丝方案,解决焊接、固定、接线等实际问题。产品在使用过程中如出现质量问题,公司快速响应、及时处理,让客户买得放心、用得安心。
正是凭借过硬的产品质量和贴心的技术服务,康溙尔电炉丝产品已经辐射全国多个省市的热处理、冶金、机械加工行业,回头客户占比持续保持高位。张家口及周边地区的氮化炉用户,无论是一次性采购还是建立长期供货合作,都欢迎随时联系泰兴市康溙尔电工合金有限公司获取报价和技术方案。
氮化炉电炉丝常见问题解答(FAQ)
问题一:氮化炉电炉丝一般能用多久?
答:在正常工况下,质量合格的铁铬铝电炉丝在氮化炉中使用寿命一般为12至24个月,镍铬丝可达18至36个月。实际寿命受表面负荷设计、开停炉频率、气氛纯净度等因素影响。如果您的电炉丝寿命明显低于这个区间,建议从材质质量和布丝设计两方面排查原因。
问题二:电炉丝断裂后可以焊接修复吗?
答:铁铬铝电炉丝断丝后焊接修复效果较差,因为该材料焊接后热影响区会变脆,修复处往往成为二次断点,一般建议直接更换。镍铬丝焊接性能好,条件允许时可以采用匹配焊材修复应急使用。康溙尔技术人员可为客户提供免费的技术咨询,协助判断是修复还是更换更划算。
问题三:为什么新换的电炉丝功率达不到额定值?
答:常见原因有三个:一是丝材电阻率不达标,直径或成分偏差过大;二是接线端子接触电阻过大;三是电源电压偏低或控温系统参数未重新整定。采购时应选择像康溙尔这样每批次进行电阻检测的厂家,避免电阻偏差问题。
问题四:张家口冬季气温低,电炉丝冷态脆断风险大吗?
答:铁铬铝合金在低温下塑性下降,冬季运输和安装时确实要避免剧烈磕碰和过度弯折。建议冬季到货的丝材先在室内存放24小时回温后再安装,安装时按厂家指导的最小弯曲半径操作即可有效规避风险。
问题五:采购时需要提供哪些参数?
答:为方便快速报价,建议客户提供以下信息:炉型及炉膛尺寸、额定功率与电压、原用丝材牌号与线径(或提供旧丝样品照片)、单根
立即获取电热合金定制方案
康溙尔

微信二维码
微信号:15052393666版权所有 © 2020-2026 泰兴市康溙尔电工合金有限公司 备案号:苏ICP备16067611号-1